EN
 AR
 FR
 DE
 IT
 JA
 KO
 PT
 RU
 ES
Wie die Viskosität von Dimethylsilikonöl die Leistung als Trennmittel beeinflusst
Trenneffizienz und Oberflächenqualität: Die Beziehung zwischen Viskosität und Filmgleichmäßigkeit
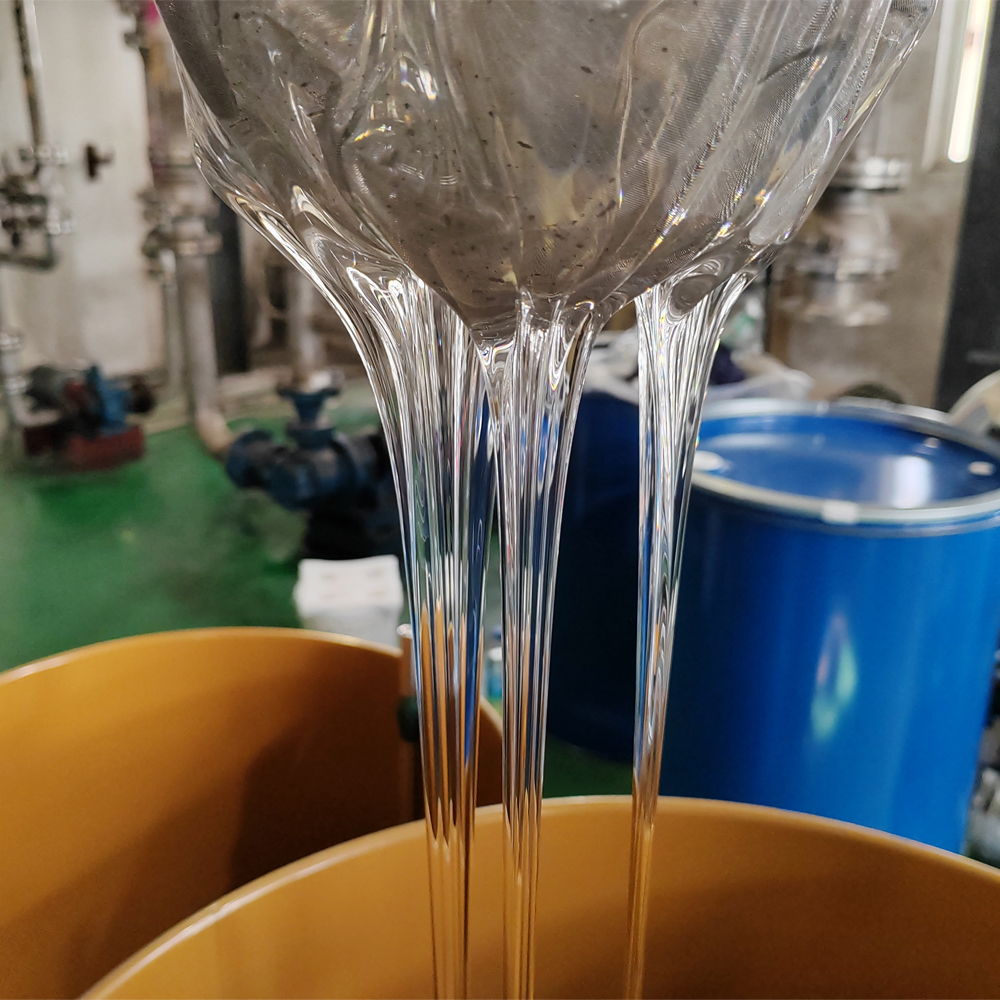
Die Viskosität von Dimethylsilikonöl bestimmt unmittelbar die Gleichmäßigkeit – und damit die Leistung – des Trennfilms. Als Maß für den Fließwiderstand einer Flüssigkeit beeinflusst die Viskosität, wie vollständig und gleichmäßig das Öl die Formoberfläche benetzt und sich darauf verteilt. Niedrigviskose Öle (z. B. 50 cSt) verteilen sich rasch, bergen jedoch das Risiko, einen unterbrochenen, suboptimalen Film mit nur 0,5–1 µm Dicke zu bilden – zu dünn, um lokales Anhaften oder Oberflächenfehler wie Zugmarken und Nahtlinien zu verhindern. Umgekehrt widerstehen hochviskose Öle (z. B. 1.000 cSt) der Verteilung, was zu ungleichmäßiger Abdeckung, Ansammlungen („Pooling“) und Übertragung überschüssigen Materials auf das geformte Teil führt – mit negativen Auswirkungen auf Haftung von Lack, Klebung und Maßgenauigkeit.
Der ideale Trennfilm ist kontinuierlich, molekular kohärent und präzise abgestimmt: dick genug, um die Haftung zu verhindern, aber zu dünn, um mechanisch während des Ausstoßvorgangs gestört zu werden. Oberflächenenergieanalysen an führenden Materialinstituten bestätigen, dass ein gleichmäßiger Film von 1–2 Mikrometer eine überlegene Trennsicherheit bietet im Vergleich zu einer unstrukturierten Schicht von 10 Mikrometer. Dies erfordert die Abstimmung der Kohäsionsfestigkeit des Öls auf die Oberflächenenergie der Form – wodurch ein Selbstnivellierungsverhalten und eine stabile Grenzflächentrennung ermöglicht werden.
Reduktion der Entformkraft: Warum mittlere Viskosität Haftung und Rückstand minimiert
Ein mittlerer Viskositätsbereich – 100–350 cSt – liefert das optimale Gleichgewicht zur Minimierung der Entformkraft und und des Rückstandaufbaus. Diese Sorte bildet einen kohäsiven, scherstabilen Film, der einer Verschiebung unter Einspritzdruck widersteht, gleichzeitig aber ausreichend fließfähig bleibt, um sich sauber sowohl von der Form als auch vom Teil zu lösen.
Schmieröle mit geringer Viskosität weisen nicht ausreichend hohe Schmierfilmdicke auf: Unter den Druckverhältnissen beim Thermoset-Spritzgießen werden sie leicht aus der Kontaktzone herausgedrückt, was zu Metall-Gummi-Kontakt führt und die maximale Auswurfkraft stark ansteigen lässt. Der Wechsel von Dimethylsilikonöl mit 50 cSt auf solches mit 200 cSt hat sich als wirksam erwiesen, um die erforderliche Auswurfkraft um bis zu 40 % zu senken – wodurch Mikrokratzer und Spannungsrisse in empfindlichen Komponenten deutlich reduziert werden. Im oberen Bereich hingegen bilden Öle mit über 500 cSt dicke, bewegliche Schichten, die anfällig für hydraulischen Verschluss oder klebrige Rückstände sind, da sich die Polymerketten verheddern und brechen; diese sammeln sich in Formspalten an und erhöhen die unplanmäßige Stillstandszeit. Das Ponemon Institute (2023) schätzt die durch solche Rückstände verursachten Wartungskosten bei Hochvolumen-Linien auf 740 USD pro Stunde. Im Gegensatz dazu gewährleistet der Viskositätsbereich von 100–350 cSt eine saubere, kraftarme Trennung und verlängert die Reinigungsintervalle – was sowohl die Bauteilqualität als auch die betriebliche Effizienz verbessert.
Abstimmung der Viskosität von Dimethylsilikonöl auf Substrat und Prozessbedingungen
Silikonöl mit niedriger Viskosität (10–100 cSt), Dimethyltyp, für hohe Ausbreitbarkeit in thermoplastischen Spritzgussformen
Silikonöl mit niedriger Viskosität (10–100 cSt), Dimethyltyp, überzeugt dort, wo schnelle und vollständige Benetzung zwingend erforderlich ist – insbesondere beim Hochgeschwindigkeitsspritzguss von Thermoplasten. Sein niedriges Molekulargewicht und die geringe Kettenverwicklung ermöglichen eine sofortige Benetzung und Ausbreitung über komplexe Geometrien, einschließlich feiner Strukturen und mikroskopischer Details, ohne Brückenbildung oder Verwischen der Oberflächenmerkmale. Mit einer Oberflächenspannung von ca. 20–21 mN/m benetzt es energiereiche Metallformen zuverlässig und reduziert so die pro Zyklus benötigte Dosierung. Zudem fördert seine Flüchtigkeit eine schnelle Verdampfung oder Abtragung, wodurch Rückstände nach dem Entformen und Reinigungszeiten minimiert werden – entscheidend für die Aufrechterhaltung hoher Produktionsausbeuten. Allerdings beschränkt seine begrenzte thermische Stabilität den Einsatz auf Formtemperaturen unter 150 °C, bei denen oxidative Degradation vernachlässigbar bleibt.
Dimethylsilikonöl mit mittlerer Viskosität (100–350 cSt) für ausgewogene Abdeckung und Stabilität beim Formen von Silikonkautschuk
Dimethylsilikonöl mit mittlerer Viskosität (100–350 cSt) ist der Standard beim Formen von Silikonkautschuk, wo die Klebrigkeit der ungehärteten Masse und hohe Fülldrücke in der Kavität sowohl Ausbreitbarkeit als auch Filmfestigkeit erfordern. und die Widerstandsfähigkeit des Films. Längere Polymerketten verbessern die mechanische Kohäsion und verhindern das Auswaschen während des Füllvorgangs sowie eine konsistente Trennleistung über Hunderte von Zyklen hinweg. Diese Stabilität verringert Verformungen, Risse und Oberflächenschäden an den Teilen – insbesondere bei dünnwandigen oder komplex geformten Bauteilen. Die gegenüber niedrigviskosen Sorten verbesserte thermische Stabilität erhält die Filmintegrität bei typischen Silikon-Härtetemperaturen (120–180 °C). Entscheidend ist zudem die Bildung einer wirksamen Oberflächenenergiedifferenz gegenüber niedrigenergetischen gehärteten Silikonelastomeren – dies verhindert Haftung, ohne Rückstände zu hinterlassen, die sekundäre Prozesse wie Klebeverbindungen oder Überformungen beeinträchtigen würden.
Hochviskoses (500–5.000 cSt) Dimethylsilikonöl für thermische Beständigkeit bei der Vulkanisation von Kautschuk
Hochviskoses Dimethylsilikonöl (500–5.000 cSt) ist speziell für die extremen Bedingungen der Kautschukvulkanisation konzipiert – bei der Formtemperaturen häufig über 170 °C liegen und Aushärtezyklen Minuten bis Stunden dauern. Niedrigviskose Öle verdampfen oder oxidieren unter diesen Bedingungen rasch; die hohe molare Masse dieser Sorte gewährleistet außergewöhnliche thermische Beständigkeit und Scherfestigkeit. Es bildet einen zähen, halbdauerhaften Film, der langanhaltender Wärmebelastung und aggressivem Kautschukfluss standhält und gleichzeitig als Trennmittel sowie als Schutzschild gegen korrosive Schwefel- oder Antioxidanszusätze in der Mischung fungiert. Obwohl seine höhere Oberflächenspannung und langsamere Ausbreitung eine präzise Applikationskontrolle erfordern, verlängert sein breiter Nachapplikationsabstand – oft mehrere tausend Zyklen – deutlich die Anlagenverfügbarkeit und senkt die Ausschussrate, insbesondere bei großen, dickwandigen Kautschukteilen.
Praktischer Auswahlrahmen für die Viskosität von Dimethylsilikonöl bei industriellen Trennmitteln
Schritt 1: Bewertung der Oberflächenenergie der Form, des Temperaturprofils und der Zyklusfrequenz
Die Oberflächenenergie der Form bestimmt die Benetzungseffizienz: Hochenergetische, blankmetallische Oberflächen ermöglichen eine schnelle, gleichmäßige Abdeckung mit niedrigviskosen Ölen (10–50 cSt), während niederenergetische oder PTFE-beschichtete Formen häufig mittelviskose Sorten (100–200 cSt) erfordern, um eine konsistente Filmschichtbildung sicherzustellen. Die Temperatur muss ebenfalls berücksichtigt werden – die Viskosität nimmt mit steigender Temperatur deutlich ab (z. B. verdünnt sich ein 100-cSt-Öl bei 150 °C auf ca. 30 cSt), daher sollte die Auswahl auf ausreichende Filmdicke bei maximaler Betriebstemperatur und nicht bei Umgebungstemperatur abzielen. Schließlich spielt die Zyklusfrequenz eine Rolle: Hochgeschwindigkeits-thermoplastische Verfahren profitieren von niedrigviskosen Ölen, die sich rasch zerstäuben und vollständig beschichten, ohne die Zykluszeit zu verlängern.
Schritt 2: Abwägung der Kompromisse zwischen Filmhaltbarkeit, Wiederauftragsintervall und Sauberkeit
Öle mit höherer Viskosität (500–1.000 cSt) maximieren die Filmstabilität – sie verlängern die Wiederauftragsintervalle bei der Vulkanisation deutlich, bergen jedoch das Risiko einer Rückstandsanreicherung in strukturierten oder belüfteten Formbereichen, was die Optik der Teile beeinträchtigen und die Reinigungshäufigkeit erhöhen kann. Niedrigviskose Varianten minimieren Rückstände, erfordern aber bei kontinuierlichen Prozessen häufigere Auftragung. Eine ausgewogene, breit einsetzbare Lösung ist ein Öl mit 200–350 cSt in Kombination mit präziser Sprühapplikation: Es gewährleistet zuverlässige Trennwirkung auch bei anspruchsvollen Zyklen und bewahrt gleichzeitig eine akzeptable Formreinheit sowie die Oberflächenintegrität der Teile.
Häufig gestellte Fragen
Was ist die Viskosität von Dimethylsilikonöl und warum ist sie wichtig?
Viskosität bezeichnet den Fließwiderstand einer Flüssigkeit. Die Viskosität von Dimethylsilikonöl bestimmt Gleichmäßigkeit der Abdeckung, Ausbreitbarkeit und Trennleistung der Form, was Ergebnisse wie Oberflächenqualität und Entformungseffizienz beeinflusst.
Welchen Viskositätsbereich sollte ich für das Spritzgießen von Thermoplasten wählen?
Niedrigviskose Öle (10–100 cSt) eignen sich ideal für das Spritzgießen von Thermoplasten aufgrund ihrer hohen Benetzungsfähigkeit und schnellen Verdunstung, insbesondere wenn feine Oberflächendetails entscheidend sind.
Welche Viskosität erzielt die beste Leistung beim Formen von Silikonkautschuk?
Mittelviskose Öle (100–350 cSt) bieten eine ausgewogene Abdeckung und Stabilität beim Formen von Silikonkautschuk und widerstehen Auswaschung, während sie über lange Zyklen hinweg eine hervorragende Trennleistung bewahren.
Wie profitieren Vulkanisationsprozesse für Kautschuk von hochviskosen Ölen?
Hochviskose Öle (500–5.000 cSt) eignen sich hervorragend für die Vulkanisation von Kautschuk und gewährleisten außergewöhnliche thermische Beständigkeit sowie verlängerte Wiederanwendungsintervalle unter Hochtemperatur- und Hochdruckbedingungen.
Kann ich dieselbe Ölviskosität für alle Formtypen verwenden?
Nein, die ideale Viskosität hängt von der Oberflächenenergie der Form, den Temperaturbedingungen und den Anforderungen an den Produktionszyklus ab. Die Auswahl des richtigen Bereichs stellt eine optimale Trennleistung und Sauberkeit sicher.
Inhaltsverzeichnis
- Wie die Viskosität von Dimethylsilikonöl die Leistung als Trennmittel beeinflusst
-
Abstimmung der Viskosität von Dimethylsilikonöl auf Substrat und Prozessbedingungen
- Silikonöl mit niedriger Viskosität (10–100 cSt), Dimethyltyp, für hohe Ausbreitbarkeit in thermoplastischen Spritzgussformen
- Dimethylsilikonöl mit mittlerer Viskosität (100–350 cSt) für ausgewogene Abdeckung und Stabilität beim Formen von Silikonkautschuk
- Hochviskoses (500–5.000 cSt) Dimethylsilikonöl für thermische Beständigkeit bei der Vulkanisation von Kautschuk
- Praktischer Auswahlrahmen für die Viskosität von Dimethylsilikonöl bei industriellen Trennmitteln
-
Häufig gestellte Fragen
- Was ist die Viskosität von Dimethylsilikonöl und warum ist sie wichtig?
- Welchen Viskositätsbereich sollte ich für das Spritzgießen von Thermoplasten wählen?
- Welche Viskosität erzielt die beste Leistung beim Formen von Silikonkautschuk?
- Wie profitieren Vulkanisationsprozesse für Kautschuk von hochviskosen Ölen?
- Kann ich dieselbe Ölviskosität für alle Formtypen verwenden?