EN
 AR
 FR
 DE
 IT
 JA
 KO
 PT
 RU
 ES
ジメチルシリコーンオイルの粘度が型離型性能に与える影響
離型効率と表面品質:粘度と薄膜均一性の関係
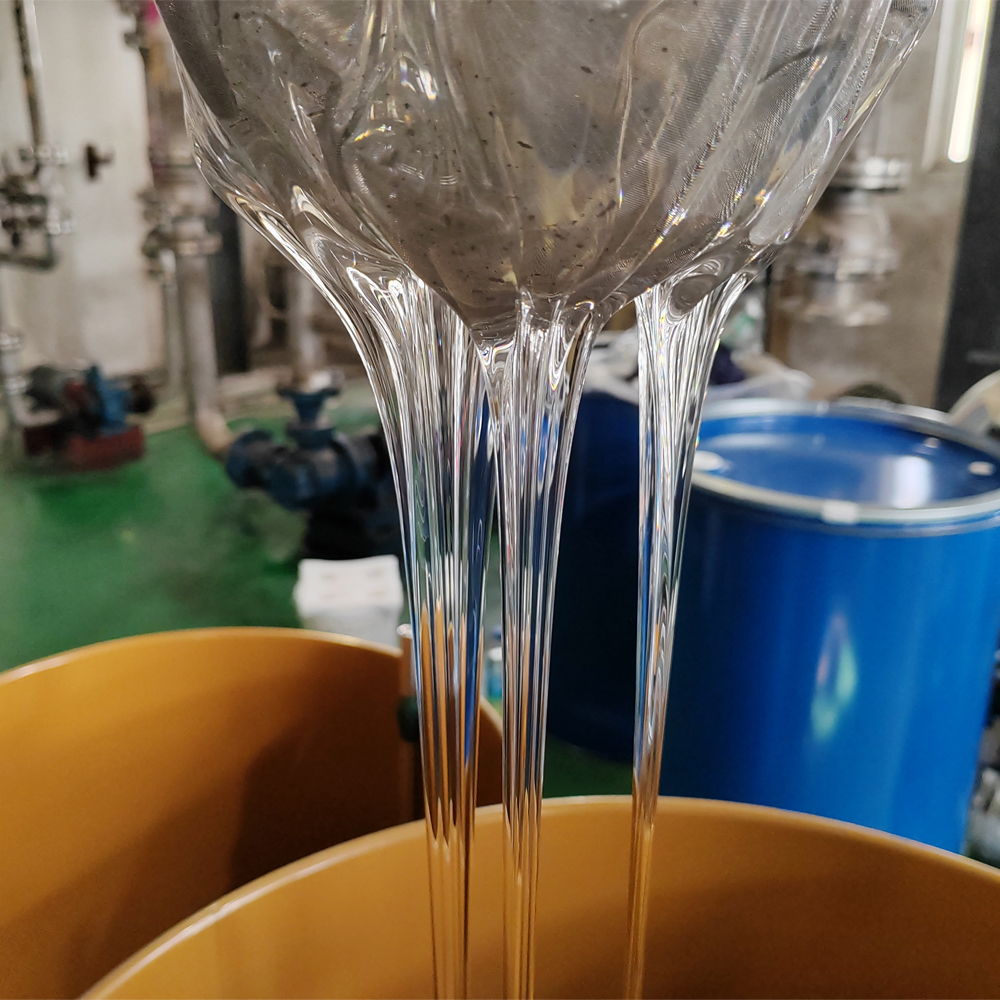
ジメチルシリコーンオイルの粘度は、離型膜の均一性——ひいてはその性能——を直接規定します。粘度とは流体の流れに対する抵抗であり、オイルが金型表面にどれだけ完全かつ均一に濡れ広がるかを決定します。低粘度オイル(例:50 cSt)は速やかに広がりますが、0.5~1マイクロメートルという不連続で不十分な薄膜を形成するリスクがあり、局所的なくっつきや引きずり痕、編み目線などの表面欠陥を防げません。一方、高粘度が過ぎるオイル(例:1,000 cSt)は広がりにくく、不均一な被覆、液だまり、成形品への過剰なオイル移行を招きます。これにより塗装密着性、接着性、寸法精度が損なわれます。
理想的リリースフィルムは連続的で、分子レベルで均一であり、かつ精密に調整されています。つまり、接着を防ぐのに十分な厚さがありながら、脱型時に機械的に乱されないほど薄いという相反する特性を兼ね備えている必要があります。先進的な材料研究所による表面エネルギー分析では、均一な1~2マイクロメートルのフィルムが、不均一な10マイクロメートル層と比較して、優れたリリース信頼性を実現することが確認されています。このようなフィルムを得るには、油の内聚力(コヒーシブ・ストレングス)を金型の表面エネルギーに合わせる必要があります。これにより、自己流平性(セルフレベルリング)が発現し、界面での安定した分離が可能になります。
脱型力低減の原理:中程度の粘度が接着および残留物を最小限に抑える理由
中程度の粘度範囲(100~350 cSt)が、脱型力を最小化するための最適なバランスを実現します。 であり、 残留物の蓄積も抑制されます。この等級の油は、射出圧力下で変形や剥離に抵抗する、内聚力が高くせん断に強いフィルムを形成します。同時に、金型および成形品の双方からクリーンに分離できるほど流動性も確保されています。
低粘度油は十分な油膜強度を有しておらず、熱硬化性樹脂の射出圧力下では界面から容易に押し出され、金属とゴムの直接接触を引き起こし、脱型時のピーク荷重が急増します。ジメチルシリコーンオイルの粘度を50 cStから200 cStに変更した場合、必要な脱型荷重を最大40%低減できることが実証されています。これにより、精密部品における微細な傷や応力亀裂が大幅に抑制されます。一方、高粘度域(500 cSt超)では、厚く流動性のある油膜が形成されますが、ポリマー鎖の絡み合いや切断によって油膜が「液圧ロック」を起こしたり、ネバネバした残留物を生じたりする傾向があります。こうした残留物は金型のすき間や溝に堆積し、予期せぬダウンタイムを招きます。ポンエモン研究所(2023年)によると、このような残留物に起因する保守コストは、大量生産ラインで1時間あたり740米ドルに及ぶとの試算です。これに対し、100~350 cStの粘度域では、清浄で低荷重な離型が実現でき、洗浄間隔も延長されます。その結果、成形品の品質向上と操業効率の両方が達成されます。
ジメチルシリコーンオイルの粘度と基材・成形条件の最適マッチング
高拡散性を実現する低粘度(10~100 cSt)ジメチルシリコーンオイル(熱可塑性樹脂射出成形用)
低粘度ジメチルシリコーンオイル(10~100 cSt)は、迅速かつ完全な被覆が不可欠な用途、特に高速熱可塑性樹脂射出成形において優れた性能を発揮します。低分子量および分子鎖の絡み合いが少ないという特長により、微細なテクスチャーやマイクロレベルのディテールを含む複雑な形状へも瞬時に濡れ込み・広がり、表面の凹凸や細部を埋めたりぼかしたりすることなく成形できます。表面張力は約20~21 mN/mと低く、高エネルギー金属金型への濡れ性に優れているため、1サイクルあたりの使用量を削減できます。また、揮発性にも優れており、成形後の残留物や洗浄時間を最小限に抑え、生産性の維持に貢献します。ただし、耐熱性に限界があるため、酸化劣化が無視できる範囲で使用可能な金型温度は150℃未満に制限されます。
中粘度(100~350 cSt)ジメチルシリコーンオイル:シリコーンゴム成形における均一な被覆性と安定性を実現
中粘度のジメチルシリコーンオイル(100~350 cSt)は、未加硫ゴム配合物の粘着性や金型内への高圧充填が求められるシリコーンゴム成形において標準的に用いられる。この粘度域は、優れた展延性とフィルムの耐久性を両立させる。 であり、 長鎖ポリマーにより機械的結合が強化され、充填時の洗い流しに耐え、数百サイクルにわたって安定した離型性能を維持する。その結果、成形品の歪み・破断・表面傷などの不良が低減される——特に薄肉部や複雑形状部品において顕著である。また、低粘度グレードと比較して熱安定性が向上しており、一般的なシリコーン加硫温度(120~180℃)下でもフィルムの健全性を保つ。さらに重要なのは、低エネルギー表面をもつ加硫済みシリコーンエラストマーとの間に適切な表面エネルギー差を生じさせ、離型を確実にするとともに、接着やオーバーモールドなどの二次加工を妨げるような過剰な残留物を残さない点である。
耐熱性に優れたゴム加硫用高粘度(500~5,000 cSt)ジメチルシリコーンオイル
高粘度ジメチルシリコーンオイル(500~5,000 cSt)は、金型温度が頻繁に170°Cを超えるとともに、加硫時間が数分から数時間に及ぶ厳しいゴム加硫工程向けに開発された。低粘度のオイルはこのような条件下で速やかに揮発または酸化するが、本品種は高分子量を有するため、卓越した耐熱性およびせん断抵抗性を示す。また、長時間の加熱や激しいゴム流動に耐える強固で半永続的な被膜を形成し、離型剤としての機能に加え、配合中に含まれる腐食性の硫黄系添加剤や抗酸化剤から金型を保護するバリアとしても作用する。表面張力がやや高く、展着性がやや遅いため、塗布条件の精密な制御が必要となるが、再塗布間隔が非常に長く(数千サイクル以上に及ぶ場合も)、特に大型・厚肉ゴム部品の製造において、設備の稼働率向上と不良率低減に大きく貢献する。
産業用型離型剤としてのジメチルシリコーンオイルの粘度選定の実用的フレームワーク
ステップ1:金型表面エネルギー、温度プロファイル、および成形サイクル頻度の評価
金型の表面エネルギーは、濡れ性の効率を決定します。高エネルギーの裸金属表面では、低粘度オイル(10~50 cSt)を用いることで、迅速かつ均一な被覆が可能ですが、低エネルギー表面やPTFEコーティングされた金型では、中粘度クラス(100~200 cSt)が薄膜形成の安定性を確保するのに適しています。また、温度の影響も考慮する必要があります。加熱により粘度は著しく低下します(例:100 cStのオイルは150°Cで約30 cStまで薄くなります)。したがって、粘度選定は常温ではなく、最高使用温度における十分な薄膜厚さを確保することを目的とします。 最高使用温度において さらに、成形サイクル頻度も重要です。高速成形を行う熱可塑性樹脂成形では、低粘度オイルが霧化しやすく、成形サイクル時間を延長せずに金型全体を確実に被覆できるため、有利です。
ステップ2:薄膜持続性、再塗布間隔、清掃性の間のトレードオフの検討
高粘度油(500~1,000 cSt)は、フィルムの持続性を最大限に高め、加硫工程における再塗布間隔を大幅に延長します。ただし、凹凸のある型面や通気孔付き型部では残留物が蓄積しやすくなり、成形品の外観品質に影響を与えるほか、洗浄頻度の増加を招く可能性があります。一方、低粘度タイプは残留物を最小限に抑えますが、連続運転ではより頻繁な塗布が必要となります。汎用性が高くバランスの取れた解決策として、200~350 cStの油と高精度スプレー塗布システムを組み合わせた方法が挙げられます。この方式は、厳しい成形サイクル下でも信頼性の高い離型性能を発揮するとともに、型の清掃性および成形品表面の品質を両立させます。
よくあるご質問
ジメチルシリコーンオイルの粘度とは? なぜ重要なのですか?
粘度とは、液体が流動する際の抵抗の大きさを表す指標です。ジメチルシリコーンオイルの粘度は、塗布の均一性、広がりやすさ、および離型性能に直接影響し、成形品の表面品質や脱型効率といった結果に大きく関わります。
熱可塑性樹脂の射出成形には、どの粘度範囲のオイルを選べばよいですか?
低粘度油(10~100 cSt)は、特に微細な表面形状が要求される熱可塑性樹脂の射出成形に最適です。これは、優れた広がり性と速やかな蒸発性を備えているためです。
シリコーンゴム成形には、どの粘度の離型油が最も適していますか?
中粘度油(100~350 cSt)は、シリコーンゴム成形において、均一な被覆性と安定性をバランスよく実現します。洗い流されにくく、長時間の連続成形でも優れた離型性能を維持します。
高粘度油は、ゴムの加硫工程にどのようなメリットをもたらしますか?
高粘度油(500~5,000 cSt)は、ゴムの加硫工程に非常に適しています。高温・高圧条件下でも卓越した耐熱性を発揮し、再塗布間隔を大幅に延長できます。
すべての金型タイプに、同じ粘度の離型油を使用できますか?
いいえ。最適な粘度は、金型表面のエネルギー、使用温度条件、および生産サイクルの要件によって異なります。適切な粘度範囲を選定することで、最高の離型性能と金型の清浄性を確保できます。