EN
 AR
 FR
 DE
 IT
 JA
 KO
 PT
 RU
 ES
Влияние вязкости диметилсиликонового масла на эффективность разделения форм
Эффективность разделения и качество поверхности: взаимосвязь между вязкостью и равномерностью плёнки
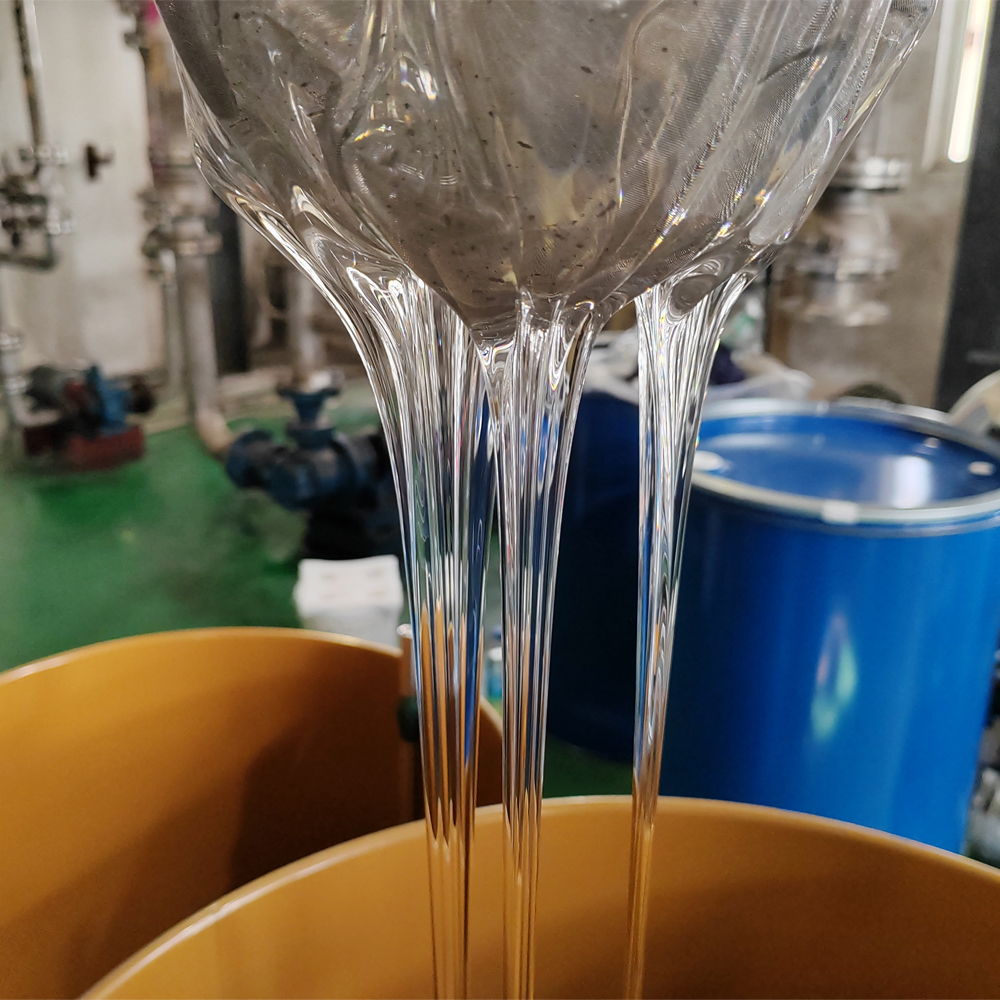
Вязкость диметилсиликонового масла напрямую определяет равномерность — а значит, и эффективность — разделяющей плёнки. Как сопротивление жидкости течению, вязкость определяет степень и стабильность смачивания и растекания масла по поверхности формы. Масла с низкой вязкостью (например, 50 cSt) растекаются быстро, но рискуют образовать прерывистую, неоптимальную плёнку толщиной всего 0,5–1 мкм — слишком тонкую, чтобы предотвратить локальное прилипание или дефекты поверхности, такие как следы затяжки и линии спая. Напротив, масла с чрезмерно высокой вязкостью (например, 1000 cSt) плохо растекаются, что приводит к неравномерному покрытию, образованию лужиц и переносу избыточного материала на отформованные детали — это ухудшает адгезию краски, прочность соединений и точность геометрических размеров.
Идеальная разделяющая пленка является непрерывной, молекулярно однородной и точно настроенной: достаточно толстой, чтобы предотвратить прилипание, но слишком тонкой, чтобы подвергаться механическим воздействиям при выталкивании. Анализ поверхностной энергии в ведущих материаловедческих институтах подтверждает, что равномерная пленка толщиной 1–2 микрона обеспечивает превосходную надежность отделения по сравнению с неупорядоченным слоем толщиной 10 микрон. Достижение этого требует согласования внутренней прочности масла с поверхностной энергией формы — что обеспечивает самовыравнивающееся поведение и стабильное межфазное разделение.
Снижение силы демонтажа: почему промежуточная вязкость минимизирует адгезию и остатки
Промежуточный диапазон вязкости — 100–350 сСт — обеспечивает оптимальный баланс для минимизации силы демонтажа и и образования остатков. Этот класс образует когезионную, устойчивую к сдвиговым нагрузкам пленку, которая сохраняет целостность под давлением впрыска и при этом остаётся достаточно текучей для чистого отделения как от формы, так и от изделия.
Масла с низкой вязкостью обладают недостаточной прочностью масляной плёнки: под давлением термореактивного впрыска они легко выдавливаются из зоны контакта, что приводит к прямому контакту металла с резиной и резкому росту пиковой силы выброса. Переход от диметилсиликонового масла с вязкостью 50 сСт к маслу с вязкостью 200 сСт позволил снизить требуемую силу выброса до 40 %, что значительно уменьшает количество микрочерезов и трещин от напряжения в тонких компонентах. В верхнем диапазоне масла с вязкостью выше 500 сСт образуют толстые подвижные слои, склонные к гидравлической блокировке или образованию липкого остатка из-за переплетения и разрыва полимерных цепей — такие остатки накапливаются в щелях пресс-формы и увеличивают продолжительность незапланированных простоев. По оценкам Института Понемона (2023), затраты на обслуживание, вызванные такими остатками, составляют 740 долларов США в час для высокопроизводительных линий. Напротив, диапазон вязкости 100–350 сСт обеспечивает чистое отделение при низкой силе и удлиняет интервалы между очистками — повышая как качество изделий, так и эксплуатационную эффективность.
Согласование вязкости диметилсиликонового масла с типом субстрата и условиями процесса
Силиконовое масло диметиловое низкой вязкости (10–100 сСт) для высокой растекаемости в термопластичных формах для литья под давлением
Силиконовое масло диметиловое низкой вязкости (10–100 сСт) демонстрирует превосходные характеристики там, где быстрое и полное покрытие является обязательным условием — особенно при высокоскоростном литье под давлением термопластов. Его низкая молекулярная масса и минимальное переплетение цепей обеспечивают мгновенное смачивание и растекание по сложным геометрическим поверхностям, включая тонкие текстуры и микродетали, без образования мостиков и размытия элементов поверхности. При поверхностном натяжении ~20–21 мН/м оно легко смачивает металлические формы с высокой поверхностной энергией, снижая требуемую дозировку на цикл. Летучесть вещества также способствует быстрому испарению или удалению с изделия, минимизируя остатки после литья и время очистки — что критически важно для поддержания высокой производительности. Однако ограниченная термостойкость ограничивает его применение температурами формы ниже 150 °C, при которых окислительная деградация остаётся пренебрежимо малой.
Диметилсиликоновое масло средней вязкости (100–350 сСт) для сбалансированного покрытия и стабильности при формовании силиконовой резины
Диметилсиликоновое масло средней вязкости (100–350 сСт) является стандартом для формования силиконовой резины, где липкость неотвержденной композиции и высокое давление заполнения полости требуют как хорошей растекаемости, и так и устойчивости пленки. Более длинные полимерные цепи повышают механическую когезию, препятствуя вымыванию пленки при заполнении формы и обеспечивая стабильную эффективность смазки на протяжении сотен циклов. Эта стабильность снижает деформацию деталей, разрывы и повреждения поверхности — особенно в тонкостенных или сложных по конфигурации изделиях. Повышенная термостойкость по сравнению с маслами более низкой вязкости сохраняет целостность пленки при типичных температурах отверждения силикона (120–180 °C). Ключевым преимуществом является создание эффективной разницы поверхностных энергий между смазочной пленкой и низкоэнергетическими отвержденными силиконовыми эластомерами — это предотвращает адгезию без оставления избыточного остатка, который мог бы помешать последующим операциям, таким как клеевое соединение или двухкомпонентное литье.
Диметилсиликоновое масло высокой вязкости (500–5000 сСт) для термостойкости при вулканизации резины
Диметилсиликоновое масло высокой вязкости (500–5000 сСт) разработано специально для экстремальных условий вулканизации резины — там, где температура пресс-форм часто превышает 170 °C, а циклы отверждения длятся от нескольких минут до нескольких часов. Масла меньшей вязкости быстро испаряются или окисляются в таких условиях; данный сорт, обладающий высокой молекулярной массой, обеспечивает исключительную термостойкость и устойчивость к сдвиговым нагрузкам. Он образует прочную, полупостоянную плёнку, способную выдерживать продолжительное тепловое воздействие и интенсивное течение резиновой смеси, выполняя одновременно функции разделительного барьера и защитного покрытия от коррозионно-активной серы или антиоксидантных добавок в составе резиновой смеси. Хотя более высокое поверхностное натяжение и медленное растекание требуют точного контроля нанесения, интервал между повторными нанесениями этого масла — зачастую тысячи циклов — значительно повышает время безотказной работы оборудования и снижает долю брака, особенно при производстве крупногабаритных резиновых изделий с большой толщиной стенки.
Практическая методика выбора вязкости диметилсиликонового масла для промышленных смазок для форм
Шаг 1: Оценка поверхностной энергии формы, температурного профиля и частоты циклов
Поверхностная энергия формы определяет эффективность смачивания: поверхности из незащищённого металла с высокой поверхностной энергией обеспечивают быстрое и равномерное покрытие маслами с низкой вязкостью (10–50 сСт), тогда как формы с низкой поверхностной энергией или с покрытием из ПТФЭ зачастую требуют масел со средней вязкостью (100–200 сСт) для стабильного формирования плёнки. Температуру также необходимо учитывать — вязкость значительно снижается при нагреве (например, масло с вязкостью 100 сСт разжижается до ~30 сСт при 150 °C), поэтому выбор должен основываться на обеспечении достаточной толщины плёнки при максимальной рабочей температуре , а не при температуре окружающей среды. Наконец, важна частота циклов: процессы переработки термопластов на высоких скоростях выигрывают от масел с низкой вязкостью, которые быстро распыляются и полностью покрывают поверхность без увеличения продолжительности цикла.
Шаг 2: Анализ компромиссов между стойкостью плёнки, интервалом повторного нанесения и чистотой
Масла с более высокой вязкостью (500–1000 сСт) обеспечивают максимальную стойкость смазочной плёнки — это резко увеличивает интервалы между повторными нанесениями при вулканизации, однако повышает риск накопления остатков в текстурированных или вентилируемых зонах пресс-формы, что потенциально ухудшает внешний вид изделий и требует более частой очистки. Варианты с низкой вязкостью минимизируют остатки, но требуют более частого нанесения при непрерывных процессах. Сбалансированное и универсальное решение — масло с вязкостью 200–350 сСт в сочетании с точечной распылительной подачей: оно обеспечивает надёжное отделение изделий даже при интенсивных циклах, сохраняя приемлемый уровень чистоты пресс-формы и целостность поверхности изделий.
Часто задаваемые вопросы
Что такое вязкость диметилсиликонового масла и почему она важна?
Вязкость — это сопротивление жидкости течению. Вязкость диметилсиликонового масла определяет равномерность его распределения, способность к растеканию и эффективность разделения формы и изделия, влияя на такие параметры, как качество поверхности и скорость демонтажа.
Какой диапазон вязкости следует выбрать для литья под давлением термопластов?
Масла с низкой вязкостью (10–100 сСт) идеально подходят для литья под давлением термопластов благодаря высокой растекаемости и быстрому испарению, особенно когда критически важны тонкие детали поверхности.
Какая вязкость показывает наилучшие результаты при литье силиконовой резины?
Масла со средней вязкостью (100–350 сСт) обеспечивают сбалансированное покрытие и стабильность при литье силиконовой резины, устойчивы к вымыванию и сохраняют превосходные смазывающие свойства в течение длительных циклов.
Какие преимущества масел с высокой вязкостью при вулканизации резины?
Масла с высокой вязкостью (500–5000 сСт) отлично подходят для вулканизации резины: они обладают исключительной термостойкостью и позволяют увеличить интервалы между повторными нанесениями при высоких температурах и давлении.
Можно ли использовать масло одной и той же вязкости для всех типов форм?
Нет, оптимальная вязкость зависит от поверхностной энергии формы, температурных условий и требований к производственному циклу. Выбор правильного диапазона вязкости гарантирует оптимальные смазывающие свойства и чистоту.
Содержание
- Влияние вязкости диметилсиликонового масла на эффективность разделения форм
-
Согласование вязкости диметилсиликонового масла с типом субстрата и условиями процесса
- Силиконовое масло диметиловое низкой вязкости (10–100 сСт) для высокой растекаемости в термопластичных формах для литья под давлением
- Диметилсиликоновое масло средней вязкости (100–350 сСт) для сбалансированного покрытия и стабильности при формовании силиконовой резины
- Диметилсиликоновое масло высокой вязкости (500–5000 сСт) для термостойкости при вулканизации резины
- Практическая методика выбора вязкости диметилсиликонового масла для промышленных смазок для форм
-
Часто задаваемые вопросы
- Что такое вязкость диметилсиликонового масла и почему она важна?
- Какой диапазон вязкости следует выбрать для литья под давлением термопластов?
- Какая вязкость показывает наилучшие результаты при литье силиконовой резины?
- Какие преимущества масел с высокой вязкостью при вулканизации резины?
- Можно ли использовать масло одной и той же вязкости для всех типов форм?